Aufgabe 2-5 - Kunststoffe · Abitur NRW Chemie LK · PLA für den 3 D-Druck 2025
Thema: Kunststoffe · Aus der Prüfung LK · PLA für den 3 D-Druck (2025)
Aufgabenstellung
PLA für den 3D-Druck
Eine der populärsten Methoden des 3D-Druckens ist das F used- L ayer- M odeling-Verfahren (FLM-Verfahren), das auf dem Erweichen und Aufschmelzen eines Kunststoffes beruht. Vor allem PLA-Kunststoffe (Polylactid, Polymilchsäure) werden aufgrund ihres thermischen Verhaltens für dieses Verfahren eingesetzt. Das FLM-Verfahren zählt derzeit zu den günstigsten Möglichkeiten, dreidimensionale Objekte zu erzeugen.
Material 1: PLA [1] – [3]
Ein für den 3D-Druck häufig verwendeter Kunststoff ist Polymilchsäure (PLA). Dieser Kunststoff gehört zur Gruppe der Polyester. Der Ausgangsstoff für die Synthese ist Milchsäure (2-Hydroxypropansäure). In konzentrierten Lösungen gibt es kaum einzelne offenkettige Moleküle. Vielmehr bilden sich säurekatalysiert unter Abspaltung von Wasser-Molekülen cyclische Verbindungen, sogenannte Dilactid-Moleküle.
Die Bildung von PLA verläuft ausgehend von den Dilactiden. Diese reagieren bei Wärmezufuhr in Anwesenheit eines Katalysators zu PLA.
PLA ist biologisch abbaubar, leicht, robust, UV-beständig und schwer entflammbar. Zudem besitzt es eine verhältnismäßig niedrige Erweichungstemperatur von ca. 55 bis 65 °C und einen Schmelzbereich von ca. 160 bis 220 °C.
Material 2: Das FLM-Druckverfahren [4]
Ein FLM-Drucker funktioniert im Prinzip wie eine Heißklebepistole: Er besteht aus einer beheizbaren Einheit, in die das Druckmaterial (Filament) geschoben und erwärmt wird. Als Filament bezeichnet man Endlosfasern aus Kunststoff.
Die plastisch verformbare Polymermasse wird unter kontinuierlichem Druck aus der Düse herausgepresst. Die Temperatur, mit der die Düse arbeitet, ist einstellbar. Je nach Filamentsorte muss die Temperatur angepasst werden. Das erweichte Material wird nun Schicht für Schicht aufgetragen. Computergesteuert wird es entsprechend der programmierten Form gedruckt.
Material 3: Die zwei Isomere der Milchsäure [3], [6]
Aufgrund ihrer unterschiedlichen optischen Aktivität kann man D-Milchsäure und L-Milchsäure unterscheiden. Ein racemisches Milchsäure-Gemisch enthält zu gleichen Teilen D- und L-Milchsäure. PLA-Kunststoffe können aus Gemischen mit unterschiedlichem Monomeranteil von D- und L-Milchsäure hergestellt werden. Die PLA-Kunststoffe unterscheiden sich dann in der prozentualen Zusammensetzung ihrer Monomere im Copolymer. Aber auch die Herstellung isomerenreiner PLA-Kunststoffe nur aus L- oder D-Milchsäure ist möglich.
PLA besteht aus Molekülen unterschiedlicher Länge, weshalb PLA keine bestimmte molare Masse besitzt. In der Kunststofftechnik verwendet man deshalb eine statistische Größe: die sogenannte zahlenmittlere Molmasse . Je höher dieser Zahlenwert ist, desto länger sind durchschnittlich die Polymerketten.
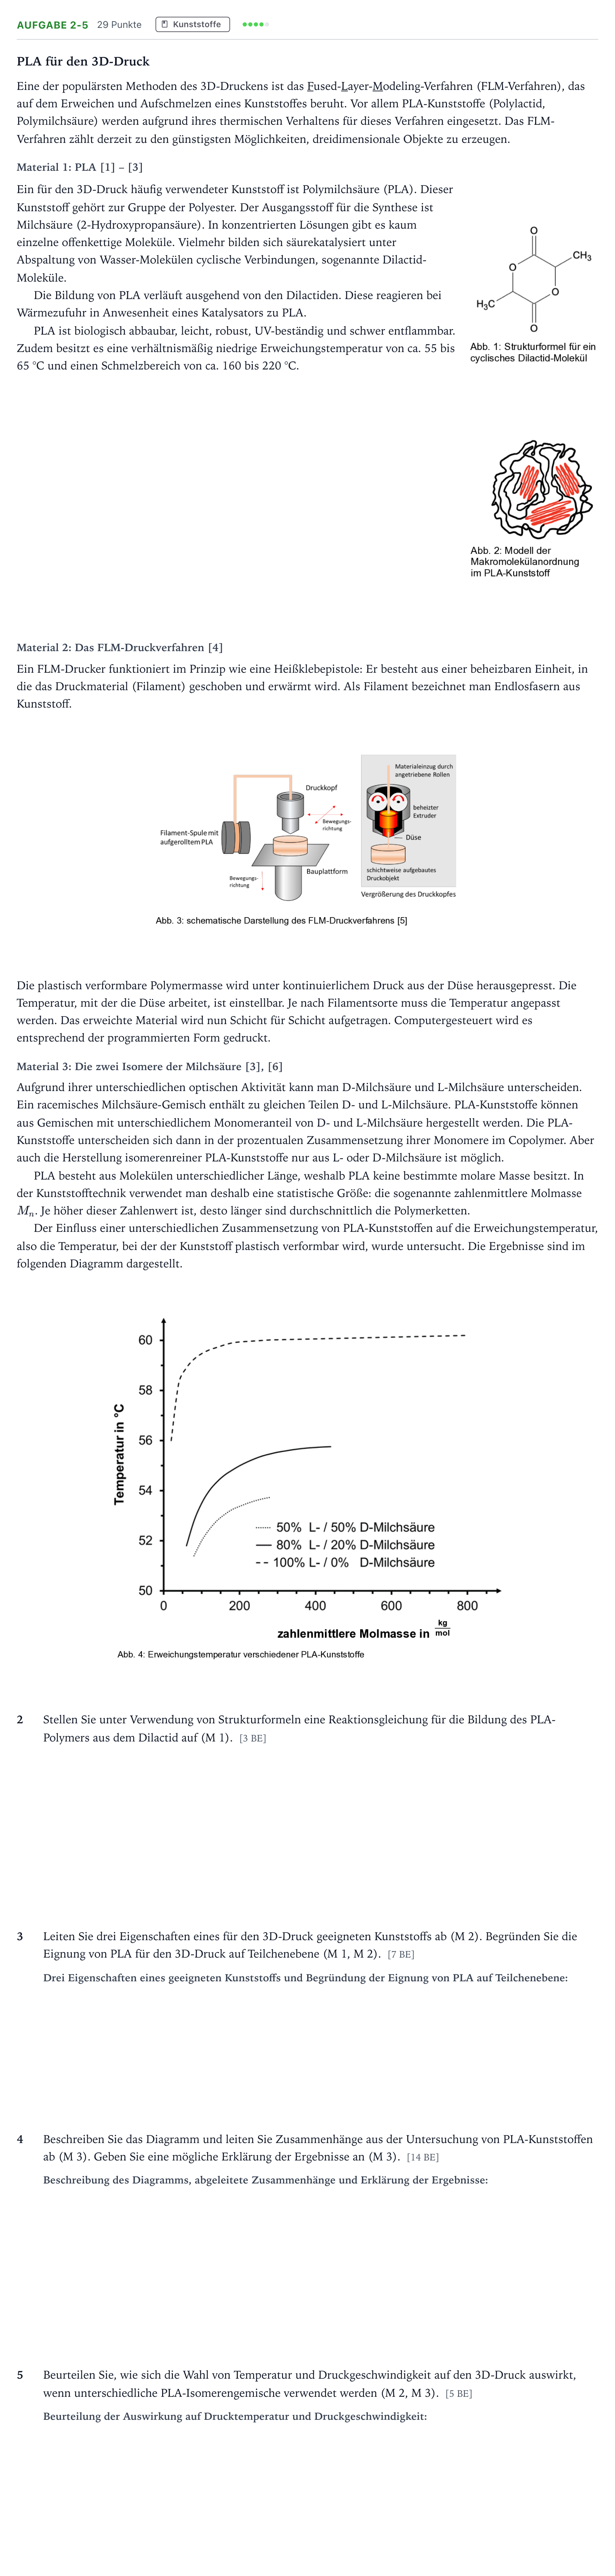
Der Einfluss einer unterschiedlichen Zusammensetzung von PLA-Kunststoffen auf die Erweichungstemperatur, also die Temperatur, bei der der Kunststoff plastisch verformbar wird, wurde untersucht. Die Ergebnisse sind im folgenden Diagramm dargestellt.
2
Stellen Sie unter Verwendung von Strukturformeln eine Reaktionsgleichung für die Bildung des PLA-Polymers aus dem Dilactid auf (M 1). [3 BE]
3
Leiten Sie drei Eigenschaften eines für den 3D-Druck geeigneten Kunststoffs ab (M 2). Begründen Sie die Eignung von PLA für den 3D-Druck auf Teilchenebene (M 1, M 2). [7 BE]
4
Beschreiben Sie das Diagramm und leiten Sie Zusammenhänge aus der Untersuchung von PLA-Kunststoffen ab (M 3). Geben Sie eine mögliche Erklärung der Ergebnisse an (M 3). [14 BE]
5
Beurteilen Sie, wie sich die Wahl von Temperatur und Druckgeschwindigkeit auf den 3D-Druck auswirkt, wenn unterschiedliche PLA-Isomerengemische verwendet werden (M 2, M 3). [5 BE]
Ihre Antworten wurden erfasst. Vergleichen Sie Ihre Bearbeitungen mit den Musterlösungen der Erwartungshorizonte.
Lösung
Nach den offiziellen Korrekturhinweisen
2 Stellen Sie unter Verwendung von Strukturformeln eine Reaktionsgleichung für die Bildung des PLA-Polymers aus dem Dilactid auf (M 1).
Lösung:
3 Leiten Sie drei Eigenschaften eines für den 3D-Druck geeigneten Kunststoffs ab (M 2). Begründen Sie die Eignung von PLA für den 3D-Druck auf Teilchenebene (M 1, M 2).
Lösung: Eigenschaften: - Das Filament muss schmelzbar / plastisch verformbar sein und durch eine Düse gepresst werden können (Thermoplast). - Nach dem Auftragen muss der Kunststoff an Ort und Stelle in der gewünschten Form erstarren (schnelle Verfestigung beim Abkühlen). - Der Kunststoff darf sich bei den Verarbeitungstemperaturen thermisch nicht zersetzen. Begründung auf Teilchenebene: - PLA besitzt lange unverzweigte Makromolekülketten (Thermoplast) mit teilkristallinen sowie amorphen Strukturen. - Temperaturerhöhung führt zur Überwindung bzw. Schwächung der zwischenmolekularen Wechselwirkungen (Dipol-Dipol- und Van-der-Waals-Kräfte) zwischen den Polymerketten. - Die Ketten werden gegeneinander verschiebbar, das Material erweicht und wird plastisch verformbar. - Beim Abkühlen bilden sich die zwischenmolekularen Wechselwirkungen erneut stark aus, sodass das aufgetragene Material erstarrt und die Form stabil beibehält.
4 Beschreiben Sie das Diagramm und leiten Sie Zusammenhänge aus der Untersuchung von PLA-Kunststoffen ab (M 3). Geben Sie eine mögliche Erklärung der Ergebnisse an (M 3).
Lösung: Beschreibung des Diagramms: - Dargestellt ist die Erweichungstemperatur in °C in Abhängigkeit von der zahlenmittleren Molmasse in kg/mol für drei PLA-Kunststoffe unterschiedlicher Isomerenzusammensetzung (100% L-Milchsäure, 80% L- / 20% D-Milchsäure sowie racemisches 50% L- / 50% D-Milchsäure-Gemisch). Abgeleitete Zusammenhänge: - Mit steigender zahlenmittlerer Molmasse steigt bei allen Proben zunächst die Erweichungstemperatur deutlich an und nähert sich ab einer bestimmten Kettenlänge einem Plateauwert an. - Bei gleicher zahlenmittlerer Molmasse besitzt der isomerenreine PLA-Kunststoff (100 % L-Monomere) die höchste Erweichungstemperatur (ca. 56 bis über 60 °C). - Mit zunehmendem Anteil an D-Monomeren (bzw. sinkendem L-Anteil) sinkt die Erweichungstemperatur bei gleicher Molmasse; das racemische Gemisch (1 : 1) weist die niedrigsten Erweichungstemperaturen auf (ca. 51,5 bis ca. 53,8 °C). Erklärung der Ergebnisse auf Teilchenebene: - Bei isomerenreiner PLA (nur L-Monomere) liegt eine hohe Stereoregelmäßigkeit (Taktizität) vor. Dadurch können sich die Ketten dicht und geordnet aneinanderlagern; es bilden sich verstärkt kristalline Bereiche aus. Die Ausbildung permanenter Dipol-Dipol-Wechselwirkungen und Van-der-Waals-Kräfte ist optimal möglich, sodass mehr thermische Energie (höhere Temperatur) zur Erweichung aufgewendet werden muss. - Bei Copolymeren aus L- und D-Monomeren stören die unterschiedlichen räumlichen Konfigurationen der Methylgruppen die regelmäßige Kettenanlagerung. Es entstehen überwiegend amorphe, ungeordnete Bereiche mit schwächeren intermolekularen Wechselwirkungen, die sich bei niedrigerer Temperatur überwinden lassen. - Mit wachsender Kettenlänge (höhere Molmasse) nimmt die Kontaktfläche zwischen Makromolekülen zu, wodurch die Summe der zwischenmolekularen Kräfte wächst, bis ab einer bestimmten Kettenlänge weitere Verlängerungen keinen nennenswerten Anstieg der Erweichungstemperatur mehr bewirken.
5 Beurteilen Sie, wie sich die Wahl von Temperatur und Druckgeschwindigkeit auf den 3D-Druck auswirkt, wenn unterschiedliche PLA-Isomerengemische verwendet werden (M 2, M 3).
Lösung: Auswirkungen auf Drucktemperatur: - Bei Verwendung von PLA mit hohem D-Monomeranteil bzw. racemischen Gemischen (niedrigere Erweichungstemperatur) muss die Drucktemperatur an der Düse gesenkt werden, um ein zu starkes Verflüssigen, Nachtropfen oder Verformen des Objekts zu verhindern. - Bei isomerenreiner L-PLA (höhere Erweichungstemperatur) muss eine höhere Düsentemperatur gewählt werden, damit das Filament ausreichend aufschmilzt und extrudiert werden kann. Auswirkungen auf Druckgeschwindigkeit: - Bei höherer Erweichungstemperatur (hoher L-Anteil) kühlt das Material schneller unter die Erweichungstemperatur ab; die Druckgeschwindigkeit muss angepasst (ggf. verringert) werden, um ausreichendes Verschmelzen und Verkleben der aufgetragenen Schichten miteinander zu gewährleisten. - Zudem ändert sich die Aushärtungszeit des Objekts, die bei der Wahl der Druckgeschwindigkeit berücksichtigt werden muss, um Maßhaltigkeit und Formstabilität zu sichern.
Die ausführliche Erklärung Schritt für Schritt (mit KI) gibt es mit Premium. Premium
Löse sie direkt hier: automatische Korrektur, Hinweise und Lösung Schritt für Schritt.
‹ Aufgabe 4 · LK · Flammschutzmittel 2025 · Aufgabe 1 - Kunststoffe · LK · Plexiglas-EN 2025 ›
Mehr Aufgaben zu Kunststoffe
- Aufgabe 2 · LK · Fischernetze 2025
- Aufgabe 3 · LK · Fischernetze 2025
- Aufgabe 4 · LK · Fischernetze 2025
- Aufgabe 5 · LK · Fischernetze 2025
- Aufgabe 4 · LK · Flammschutzmittel 2025
- Aufgabe 1 - Kunststoffe · LK · Plexiglas-EN 2025
- Aufgabe 2 · GK · Haupttermin 2023
- Aufgabe 1: Ballistische Schutzwesten · GK · Haupttermin · Weiterbildungskolleg 2023
- Aufgabe 3 - Teilaufgabe 1 · GK · Nachtermin 2023
- Aufgabe 3 - Teilaufgabe 2 · GK · Nachtermin 2023